ပြဿနာအားလုံးကို အဆုံးသတ်ပါ၊ စတင်သူများပင် လိုက်နာနိုင်သော ဖြေရှင်းနည်းများနှင့်အတူ Flex ဖန်သားပြင်လုပ်ဆောင်မှုကို အတွင်းကျကျကြည့်ရှုပါ။
📑 မာတိကာ (ခေါင်းစဉ်များသို့ အမြန်သွားရန်)
Flex Screening သို့မဟုတ် Flex/Flock ပစ္စည်းဖြင့် အပူပေးခြင်းသည် အထူးသဖြင့် အားကစားသမားများ၏ နာမည်နှင့် နံပါတ်များ၊ ကော်ပိုရိတ်အမှတ်တံဆိပ်များ၊ ဖက်ရှင်ပရောဂျက်များအတွက် အထူးရေပန်းစားသော ရှပ်အင်္ကျီများပေါ်တွင် ပုံစံများဖန်တီးခြင်းအတွက် နည်းစနစ်တစ်ခုဖြစ်သည်။ စာလုံးတွေက ပြတ်သားတယ်။ အရှိန်အဟုန်လိုအပ်သော အရောင်အသွေးနှင့် သေးငယ်သော ထုတ်လုပ်မှုအလုပ်များ တာရှည်ခံမှု ခိုင်ခံ့မှုနှင့်အတူ စွန့်ဦးတီထွင်သူအများအပြားသည် အလုပ်ပျက်စီးခြင်း၊ ဆွဲဆောင်မှုမရှိခြင်းနှင့် စွန့်ပစ်ပစ္စည်းများကို အကြောင်းပြချက်မရှိဘဲ ပျက်စီးသွားစေသည့် ပြောင်းလွယ်ပြင်လွယ် ဖန်သားပြင်များနှင��် ပြဿနာများကို ကြုံတွေ့ရလေ့ရှိပါသည်။ ဤဆောင်းပါးသည် flex မျက်နှာပြင်ပုံနှိပ်ခြင်းလုပ်ငန်းစဉ်တွင်ဖြစ်ပေါ်လာနိုင်သည့်ပြဿနာအားလုံးကိုသင့်အားပြောပြလိမ့်မည်။ ဖြတ်တောက်ခြင်း လုပ်ငန်းစဉ်မှ ပြုပြင်ထိန်းသိမ်းမှုအထိ အသေးစိတ် အကြောင်းရင်းများနှင့် ဖြေရှင်းချက်များ အပြည့်အစုံ။ ဒါမှ သင်ဟာ ထက်မြက်ပြီး ကြာရှည်ခံပြီး လက်ရာတိုင်းကို ကြည့်ကောင်းတဲ့ ပရော်ဖက်ရှင်နယ်အလုပ်ကို ဖန်တီးနိုင်မှာပါ။
** Flex အလုပ်၏ နှလုံးသား- ထိန်းချုပ်ရမည့် “ရွှေတြိဂံ”**
ပြဿနာတစ်ခုစီကို မကြည့်မီ သင်၏ flex rolling ၏ အရည်အသွေးသည် ကျွန်ုပ်တို့ “ရွှေတြိဂံ” ဟုခေါ်သော အဓိကအချက် ၃ ချက်၏ ချိန်ခွင်လျှာအပေါ��တွင် မူတည်ကြောင်း ဦးစွာ နားလည်ထားရပါမည်။
အပူချိန်- အထည်ကိုလိုက်နာရန် flex ၏နောက်ကျောရှိကော်အရည်ပျော်ရန်သင့်လျော်သောအပူပမာဏ။
အချိန်- အပူပေးရန်အတွက် ကြာချိန်။ ကော်ကပ်ရန် လုံလောက်စွာ ရှည်နေရပါမည်။ ဒါပေမယ့် ပစ္စည်းပျက်စီးတဲ့အထိ မကြာပါဘူး။
ဖိအား- အပူကို အညီအမျှ လွှဲပြောင်းပေးပြီး ပျော့ပျောင်းမှုကို အထည်အမျှင်များနှင့် နီးကပ်စွာ တွယ်ကပ်စေရန် အပူဖိမှ တသမတ်တည်း ဖိအားပေးသည်။
ဒီသုံးချက်မညီရင် ပြဿနာတွေ ပေါ်လာမှာ သေချာပါတယ်။
မကြာခဏကြုံတွေ့ရသော ပြဿနာများမှာ အောက်ပါအတိုင်းဖြစ်သည်။
1. “ဖြတ်တောက်ခြင်း” လုပ်ငန်းစဉ်တွင် ပြဿနာများ- မပြည့်စုံသောဖြတ်တောက်ခြင်း၊ ခ���ွန်ထက်သောအစွန်းများမဟုတ်ခြင်း၊ ခြစ်ထုတ်ရခက်ခဲသော အပိုင်းအစများ **
Flex အလုပ်အတွက် စမှတ်သည် ဖြတ်တောက်ခြင်း ဖြစ်သည်။ ဤအဆင့်တွင် ပြဿနာများသည် Flex ကို ဖြတ်တောက်ပြီး ၎င်းကို အခွံခွာရန် ခက်ခဲခြင်း သို့မဟုတ် လိုင်းများကွဲသွားခြင်းကဲ့သို့သော အလုပ်တစ်ခုလုံးအပေါ် သက်ရောက်မှုရှိမည်ဖြစ်သည်။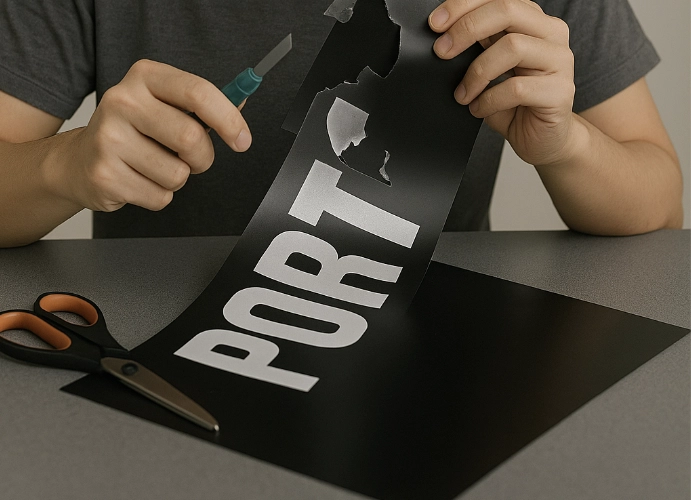 အကြောင်းအရင်း-
မွဲခြောက်နေသော သို့မဟုတ် မသင့်လျော်သော ဓါးများ- အချိန်ကြာမြင့်စွာ အသုံးပြုထားသည့် ဓါးသွားများသည် ၎င်းတို့၏ ပြတ်သားမှု ဆုံးရှုံးသွားပါသည်။ သို့မဟုတ် flex ၏အထူအတွက် ဓါးကို မှားယွင်းသောထောင့်တွင် အသုံးပြုပါ။
ဖြတ်စက်ဆက်တင်များ မမှန်ကန်ပါ- ဖြတ်စက်ဖိအား (Force) သို့မဟုတ် အရှိန် (Speed) အား flex အမျိုးအစားအတွက် သင့်လျော်စွာ မသတ်မှတ်ထားပါ။
ဒီဇိုင်းသည် ရှုပ်ထွေးလွန်းသည်- ပုံစံသည် သေးငယ်သည်၊ လိုင်းများသည် ပါးလွှာသည် သို့မဟုတ် ထောင့်များသည် ပြတ်သားလွန်းသည်။ ဖြတ်တောက်ခြင်းစက်သည် အလုပ်မလုပ်နိုင်တော့ပေ။
Flex သည် စက်၏စံနှုန်းထက် ပိုထူပါသည်။
ပုံစံကို ပြောင်းပြန်လှန်ရန် မေ့သွားခြင်း (Mirror) - စတင်သူများအတွက် ဂန္တဝင်ပြဿနာတစ်ခု။ သံထည်ပုံစံကို အတွင်းဘက်သို့ ပြောင်းသွားအောင် ပြုလုပ်ပါ။
ပြုပြင်နည်း-
ဓါးသွားများကို မကြာခဏစစ်ဆေးပါ- ဓါးသွားများကို ကောင်းစွာမဖြတ်နိုင်ဟု ခံစားရပါက ချက်ချင်းပြောင်းပါ။ အနည်းဆုံးတော့ ဓါးအပိုတစ်ခု အမြဲရှိပါစေ။ standard flex အတွက် 45 degree blade ကို အများအားဖြင့် သုံးပါတယ်။ ဒါပေမယ့် ကတ္တီပါပျ���ာ့ပျောင်း (Flock) သို့မဟုတ် ရောင်ပြန်ကွေးညွှတ်မှုလိုမျိုး အထူကြီးဖြစ်ရင် 60 ဒီဂရီ ဓါးသွားတစ်ခု လိုအပ်နိုင်ပါတယ်။
အမှန်တကယ်အလုပ်မဖြတ်မီ အချိန်တိုင်း စမ်းသပ်ဖြတ်တောက်မှု ပြုလုပ်ပါ။ ဖြတ်စက်၏ Test Cut လုပ်ဆောင်ချက်ကို အသုံးပြုသင့်သည်။ အသင့်တော်ဆုံး ဖိအားတန်ဖိုးကို ရှာရန် “အလွှာကို ဖြတ်သွားရုံသာဖြစ်သည်။ သို့သော် ၎င်းသည် ရှင်းလင်းသော ဖလင်ကို မစိမ့်ဝင်ပါ။”
ကော်ကို မထိုးဖောက်ဘဲ အပေါ်ဆုံးအလွှာကိုသာ ဖြတ်သွားသော ဖိအား (force) ကို ချိန်ညှိပါ။
အသေးစားအသေးစိတ်အချက်အလက်များအတွက် အမြန်နှုန်းကို ခန့်မှန်းခြေ 10-15 cm/s သို့ လျှော့ချပါ။
ဒီဇိုင်းကို မွမ်းမံပြင်ဆင်ပါ- ခြစ်ထုတ်ရခက်သော အပိုင်းအစများ (ပေါင်းပင်များ) ဖြင့် ပြဿနာများ ကြုံတွေ့ရပါက၊ ဒီဇိုင်းရှိ လိုင်းများ၏ အထူကို တိုးမြှင့်ကြည့်ပါ။ သို့မဟုတ် ဒီဇိုင်း၏ ရှုပ်ထွေးမှုကို လျှော့ချပါ။
စစ်ဆေးစာရင်းတစ်ခုဖန်တီးပါ- “သင်ပုံစံကို ရောင်ပြန်ဟပ်ပြီးပြီလား?”
2. “Hot pressing” လုပ်ငန်းစဉ်တွင် ပြဿနာများ- Flex သည် မကပ်၊ အခွံများ၊ အရေးအကြောင်းများ မရှိပါ။
ဤသည်မှာ ပြဿနာများ အဖြစ်များဆုံးနှင့် အမျိုးစုံဆုံးသော အဆင့်ဖြစ်သည်။
ပြဿနာ 2.1- flex သည် အင်္ကျီတွင် ကပ်မနေပါ။ (သို့) တစ်စိတ်တစ်ပိုင်း ချိတ်ထားသဖြင့် သံပတ်ပြီးနောက် အခွံခွာခြင်း သို့မဟုတ် ဆေးကြောပြီးနောက် ပြုတ်ကျခြင်း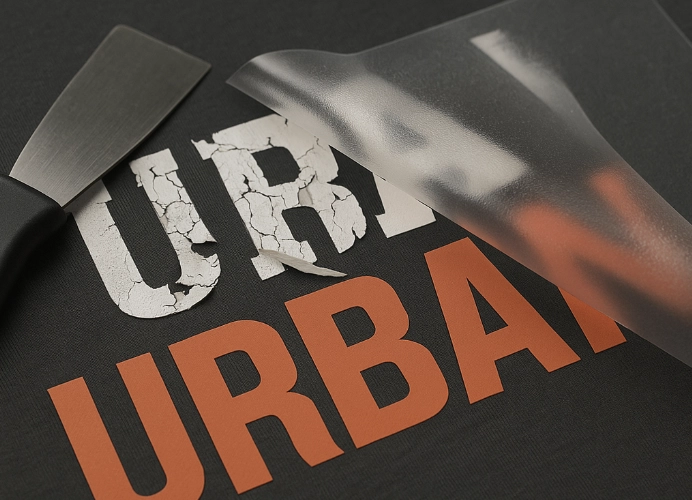 အကြောင်းအရင်း-
အပူချိန် အလွန်နိမ့်သည်- flex နောက်ကွယ်ရှိ ကော်ကို အရည်ပျော်ရန် အပူသည် မလုံလောက်ပါ။
လျှော်ချိန်တိုလွန်းသည်- ကော်သည် မသတ်မှတ်ရသေးဘဲ အထည်မျှင်များနှင့် ချိတ်ထားသည်။ မီးပူတိုက်နေစဉ် လုံလောက်သောအလေးချိန်ကို မနှိပ်ပါ။
မလုံလောက်သောဖိအား- အပူကို ကောင်းစွာမကူးစက်ပါ။ နှင့် flex သည် အထည်နှင့် အပြည့်အဝ မထိတွေ့ပါ။
အပေါ်ယံထည်ပါသောအ��ည်- အရိပ်အဝတ်အထည် သို့မဟုတ် အားကစားအထည်မော်ဒယ်များကဲ့သို့ အချို့သောအထည်အမျိုးအစားများသည် ရေစိုခံအလွှာပါရှိကာ ကော်ကို တွယ်ကပ်နိုင်စွမ်းမရှိစေပါ။ အဝတ်မလျှော်မီ ဖုန်မှုန့် သို့မဟုတ် ဆီများဖြင့် စွန်းထင်းခဲ့သည်။
ချုပ်ရိုးများ သို့မဟုတ် ခလုတ်များပေါ်တွင် မီးပူတိုက်ခြင်း- ၎င်းသည် အလုပ်မျက်နှာပြင်အပေါ် မညီညာသော ဖိအားကို ဖြစ်စေသည်။
အရည်အသွေးနိမ့်သော သို့မဟုတ် သက်တမ်းလွန် Flex
ပြုပြင်နည်း-
Flex ၏ သတ်မှတ်ချက်များကို စစ်ဆေးပါ- flex အမျိုးအစားတစ်ခုစီ၊ အမှတ်တံဆိပ်တစ်ခုစီသည် မတူညီသော “temperature-time-pressure” ကို အသုံးပြုပါသည်။ ထုတ်လုပ်သူ၏ အကြံပြုချက်များကို လိုက်နာသင့်သည် (ဥပမာ ယေဘုယျအားဖြင့် PU flex: 150-160°C၊ 10-15 seconds / velvet flex: 160-170°C၊ 15-20 seconds)။
အစိုဓာတ်ကို ဖယ်ရှားရန် သံထည်ကို ဦးစွာ (ကြိုတင်နှိပ်ပါ)- ကော်ဒလိမ့်တုံးဖြင့် မလျှော်မီ အဝတ်ကို သန့်ရှင်းပါ။ ရှပ်အင်္ကျီအလွတ်တစ်ထည်ကိုယူ၍ အားမသွင်းမီ 5-7 စက္ကန့်ခန့် အပူဖိဖြင့် မီးပူတိုက်ပါ။ အစိုဓာတ်ကို တွန်းလှန်ရန်နှင့် အထည်မျက်နှာပြင်ကို ချောမွေ့စေရန်။
ဖိအားတိုးရန်- ပူတင်းဖိအားကို တင်းမာစေရန် (Firm Pressure) ချိန်ညှိပါ။
သံပတ်ခုံ (Teflon Pillow) ကိုသုံးပါ- ချုပ်ရိုး သို့မဟုတ် ဇစ်အနီးတွင် မီးပူတိုက်ရန် လိုအပ်ပါက။ သံပြားကိုအသုံးပြုခြင်းသည် ပင်မအလုပ်ဧရိယာသည် ဖိအားပင်ရရှိကြောင်း သေချာစေသည်။
အရည်အသွေးအာမခံချက်ရှိသော ကောင်းမွန���သောအမှတ်တံဆိပ် Flex ကိုရွေးချယ်ပါ။
ပြဿနာ 2.2- အရေးအကြောင်းများ၊ ခြစ်ရာများ၊ သို့မဟုတ် ကျုံ့သွားခြင်း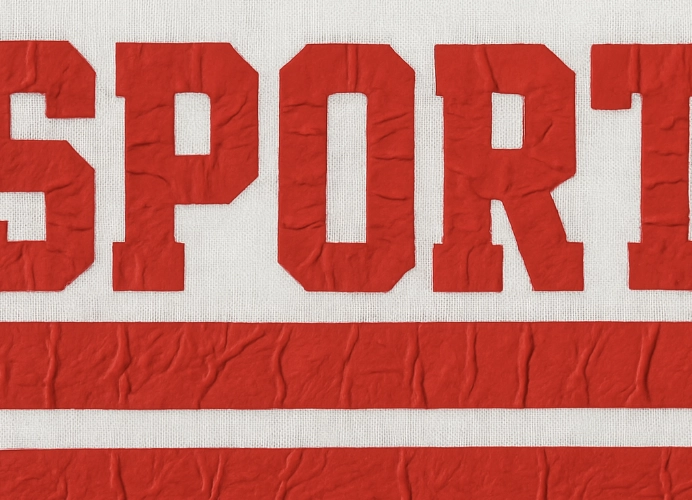 အကြောင်းအရင်း-
အပူချိန်မြင့်မားလွန်းခြင်း- အပူလွန်ကဲခြင်းသည် flex နှင့် ကော်ကို အရည်ပျော်စေပြီး ပုံပျက်စေသည်။
အထည်ကျုံ့ခြင်း- အထူးသဖြင့် ချည်ထည်။ မြင့်မားသောအပူနှင့်ထိတွေ့သောအခါကျုံ့သွားလိမ့်မည်။ ယင်းကြောင့် အထည်ပေါ်တွင် ကပ်နေသော ကြိုးများသည် တွန့်သွားစေသည်။ အထည်အတွက်အပူလွန်ကဲသည်။ မြင့်သောအထည်များကဲ့သို့သော မသင့်လျော်သောအထည်အမျိုးအစားများတွင် Flex ကိုသုံးပါ။
ပြုပြင်နည်း-
အပူချိန်ကို လျှော့ချပါ- အကြံပြုထားသော သတ်မှတ်ချက်များအရ အပူချိန်ကို သတ်မှတ်ပါ။ လိုအပ်သည်ထက် မြင့်မားသော အပူကို မသုံးပါနှင့်။
စိုစွတ်မှုကို ဖယ်ရှားရန် မီးပူတိုက်ခြင်း (အကြိုနှိပ်ခြင်း) သည် အ��ွန်အရေးကြီးသည်- အစိုဓာတ်ကို ဖယ်ရှားရန်အတွက် ဦးစွာ အဝတ်လျှော်ခြင်းသည် အထောက်အကူဖြစ်စေပါသည်။ ၎င်းသည် “ကြိုတင်ကျုံ့ထားပြီးသား” ဖြစ်ကာ အမှန်တကယ်လှိမ့်သည့်အခါတွင် အားပျော့သွားစေရန် အဆင်သင့်ဖြစ်နေပါပြီ။ အထည်တွေ အများကြီးလျော့သွားမယ်။ မစစ်ဆေးမီ အထည်အလွတ်ကို ၅-၁၀ စက္ကန့်ကြာအောင် မီးပူတိုက်ပါ။
Spandex ကဲ့သို့သော ဆန့်ထုတ်နိုင်သော အထည်များအတွက် မြင့်မားသော ပြောင်းလွယ်ပြင်လွယ် (Stretchable Flex) ဖြင့် Flex ကို အသုံးပြုပါ။
အပူချိန် 150-160 ဒီဂရီစင်တီဂရိတ်ထက် မကျော်လွန်အောင် ထိန်းချုပ်ပြီး အကြာကြီး မီးမပူပါနဲ့။
ပြဿနာ 3- အထည်အရောင်သည် flex ပေါ်သို့ စိမ့်ဝင်ခြင်း (Dye Migration)
ရောင်ဖျော့ဖျော့��ျော့ကို မီးပူတိုက်တဲ့အခါ ဒီပြဿနာက ဖြစ်တတ်ပါတယ်။ (အထူးသဖြင့် အဖြူရောင်) တောက်ပသော ရောင်စုံ polyester အထည်များ (အနီ၊ အပြာ အားကစား ရှပ်အင်္ကျီများ) ပေါ်သို့ ပျော့ပြောင်းမှုသည် ပန်းရောင် သို့မဟုတ် အပြာရောင် ဖြစ်လာစေသည်။
အကြောင်းအရင်း-
အချို့သော polyester အမျှင်များတွင် ဆိုးဆေးများသည် မတည်ငြိမ်ပါ။ အပူဒဏ်နှင့် ကြုံသောအခါ ဆိုးဆေးသည် သိမ်မွေ့လာလိမ့်မည်။ (ဓာတ်ငွေ့တစ်ခုဖြစ်လာသည်) သည် flex ထဲသို့စုပ်ယူသွားပြီး flex အရောင်ကို ပုံပျက်စေပါသည်။
ပြုပြင်နည်း-
ဖြစ်နိုင်သမျှ အနိမ့်ဆုံး အပူချိန်ကို သုံးပါ- အပူချိန်ကို လျှော့ချပြီး မီးပူတိုက်သည့် အချိန်ကို တိုးမြှင့်ပါ။ အရောင် sublimation လျှော့ချရန်
“Subli-Block / Anti-Sublimation Flex” ကိုသုံးပါ- ဤ flex အမျိုးအစားသည် အလယ်တွင် ကာဗွန်အလွှာ သို့မဟုတ် အထူးဖလင်တစ်ခုပါရှိသည်။ အထည်မှ ဆိုးဆေး စုပ်ယူခြင်းကို တားဆီးပေးသည်။ အားကစားအင်္ကျီများအတွက် အထူးသင့်လျော်သည်။
3. “Peling and Care” လုပ်ငန်းစဉ်တွင် ပြဿနာများ- အခွံခွာပြီး ပြုတ်ကျကာ ရေဆေးပြီး ကွဲသွားပါသည်။
အနည်းငယ်ဆေးပြီးနောက် အရောင်ဖျော့သွားခြင်း သို့မဟုတ် အရောင်ဖျော့ခြင်း အလုပ်သည် မီးပူတိုက်ပြီးနောက် ကောင်းမွန်နေပေမည်။ ဒါပေမယ့် နောက်ပိုင်းမှာ ပြဿနာတွေ ရှိလာနိုင်ပါတယ်။
အကြောင်းအရင်း-
အခွံ အမျိုးအစားမှားခြင်း (အခွံပူခြင်း နှင့် အအေးအခွံ) ဟူ၍ အမျိုးအစား ၂ မျိုး ရှိပါသည်။ Hot Peel (ပူနေချိန်တွင် ဖလင်ကို ဖယ်ရှားပါ၊ မီးပူတိုက်ပြီး ချက်ခြင်း) နှင့် Cold Peel (အခွံမခွာမီ အအေးခံရန် စောင့်ဆိုင်းရမည်)။ လွဲမှားစွာ အခွံခွာခြင်းသည် ဖလင်ကို ကျွတ်ထွက်စေပြီး ကပ်စေပါသည်။
အရည်အသွေးနိမ့်သော Flex သ���ု့မဟုတ် မကြာခဏဆေးကြောရန် ဒီဇိုင်းထွင်ထားခြင်းကို အသုံးပြုပါ။
အပူချိန်၊ အချိန်နှင့် ဖိအားများသည် ပြီးပြည့်စုံမှု မရှိကြောင်း အချက် 2 မှ အကြောင်းရင်းသို့ ပြန်သွားပါ။ အပူသည် လုံလောက်စွာ မဖိမိသောကြောင့် ကော်ကို အပြည့်အဝ အရည်ပျော်သွားခြင်း မရှိပါ။
မှားယွင်းသောဂရုစိုက်မှု- အသုံးပြုသူသည် ရေနွေးဖြင့်ဆေးသည်၊ ပြင်းထန်စွာဝင်သွားသည်၊ အရောင်ချွတ်ဆေးကို အသုံးပြုသည်။ သို့မဟုတ် ပုံစံအပေါ် တိုက်ရိုက်သံ
ပြုပြင်နည်း-
အခွံမခွာမီ specs များကို စစ်ဆေးပါ။- သင်အသုံးပြုနေသော flex သည် “အပူခွံ” သို့မဟုတ် “အအေးခံအခွံ” အမျိုးအစား ဟုတ်မဟုတ် အမြဲသိထားရပါမည်။ အကြိမ် 30 မှ 50 အထိ ဆေးကြောန���ုင်ခြင်းကဲ့သို့သော ဆေးကြောစမ်းသပ်မှုစံနှုန်းပါရှိသည့် ပျော့ပြောင်းမှုကို ရွေးချယ်ပါ။
ဖောက်သည်များအား ပြုပြင်ထိန်းသိမ်းမှု အကြံဉာဏ်ပေး-
ရေမဆေးခင် အတွင်းဘက်ကို လှန်ထားသင့်ပါတယ်။ ပုံမှန်အပူချိန် သို့မဟုတ် ရေအေးဖြင့် ဆေးကြောပါ။ အပူချိန် 60°C အထက်တွင် အခြောက်ခံခြင်း သို့မဟုတ် ရေနွေးဖြင့် အခြောက်ခံခြင်းမှ ရှောင်ကြဉ်ပါ။
အရောင်ချွတ်ဆေး နှင့် အ၀တ်ပျော့ဆေး ရှောင်ပါ။ အပူပြင်းပြင်းနဲ့ မဖုတ်သင့်ပါဘူး။ စခရင်ပရင့်ပေါ်တွင် သံကို တိုက်ရိုက်မသုံးပါနှင့်။
4. Flex အဆင့်ရှိ ပြဿနာများ- ထောင့်များ သို့မဟုတ် အစွန်းများ ကပ်မနေပါ။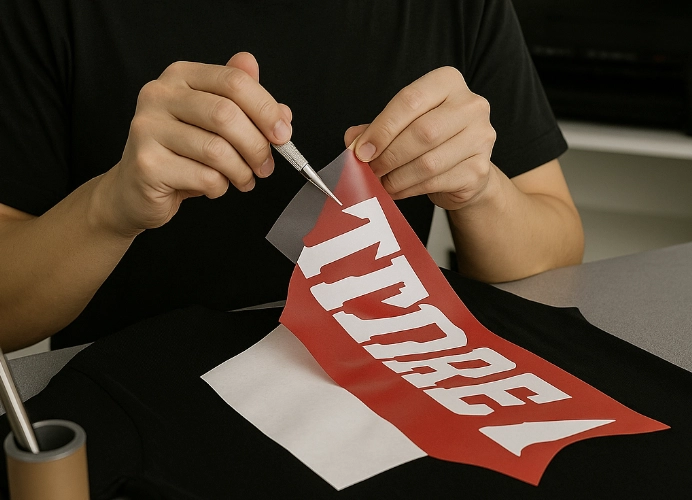 အကြောင်းအရင်း-
သံပြားမျက်နှာပြင်သ��် မချောမွေ့ပါ။ ဒါမှမဟုတ် အရမ်းထူတဲ့ pad ကိုသုံးပါ။
Flex တွင် လေပူဖောင်းများပါရှိသည် သို့မဟုတ် အထည်၏မျက်နှာပြင်ကို အပြည့်အဝမကပ်ပါ။
ဖလင်ကို ခွာပြီးရင် ပြန်ပြီး မီးပူတိုက်တာမျိုး မရှိပါဘူး။
ပြုပြင်နည်း-
သံပန်းဘုတ်ပေါ်တွင် Teflon စာရွက် သို့မဟုတ် ချောမွေ့သော ဆီလီကွန်စာရွက်ကို အသုံးပြုပါ။
အခွံခွာပြီးပြီးချင်း အစွန်းများပေါ်တွင် ထပ်နှိပ်ရန် လှိမ့်တံကို အသုံးပြုပါ။
ကပ်ငြိမှုတိုးလာစေရန် ၃-၅ စက္ကန့်ကြာ ကျောထောက်ခုံဖြင့် ဖလင်ကို ခွာပြီးနောက် မီးပူတိုက်ပါ။
PRO အကြံပြုချက်- သင်၏ Flex အလုပ်ကို ပြတ်သားစွာ၊ ကြာရှည်ခံပြီး စျေးကြီးသောပုံဖြစ်အောင် ဖန်တီးပါ**
ဖြတ်တောက်သည့်စက်သို့ မပို့မီ အမြဲတမ်း ဖြတ်တောက်ထားသည်။
မီးပူတိုက်နေစဉ် Teflon စာရွက် သို့မဟုတ် parchment စက္ကူကို အသုံးပြုပါ။
ကြီးမားသော အမှာစာများကို လက်ခံခြင်းမပြုမီ တကယ့်အလုပ်အပိုင်းများကို စမ်းသပ်ပါ။
ဖြတ်တောက်ခြင်းနှင့် သံပန်းစားပွဲများကို တောက်ပစွာ ထွန်းညှိထားခြင်းဖြင့် အမှားအယွင်းများကို လျှော့ချပါ။
ထပ်ခါတလဲလဲ အလုပ်တွေ အလဟဿ မဖြစ်စေရန် “မှန်ကန်သော ထည်ဝါမှု” ကို စစ်ဆေးရန် စာရင်းပြုလုပ်ပါ။
အကျဉ်းချုပ်
Flex သို့မဟုတ် HTV ဖန်သားပြင်ပုံနှိပ်ခြင်းသည် လှပရှင်းလင်းသောရလဒ်များကို ပေးသည့်နည်းပညာတစ်ခုဖြစ်သည်။ အလုပ်နာမည်၊ အသင်းအင်္ကျီ၊ မိသားစုအင်္ကျီများအတွက် သင့်တော်သည်။ သို့မဟုတ် အရှိန်အဟုန် လိုအပ်သော ပွဲတက်အင်္ကျီများ မျက်နှာပြင် ကွေးညွှတ်မှု ပြဿနာများ အားလုံးနီးပါးကို တားဆီး ပြုပြင်နိုင်သည်။ ပစ္စည်းများ၏ ဂုဏ်သတ္တိများနှင့် ထိန်းချုပ်မှု “ရွှေတြိဂံ” (အပူချိန်၊ အချိန်၊ ဖိအား) ကို နားလည်ပါက သေးငယ်သောအသေးစိတ်အချက်အလက်များကို ဂရုပြုပါ၊ ဓါးသွားများရွေးချယ်ခြင်း၊ စမ်းသပ်ဖြတ်တောက်ခြင်းနှင့် အစိုဓာတ်ကိုဖယ်ရှားရန်အတွက် မီးပူတိုက်ပေးခြင်း။ ဖောက်သည်များအား ဂရုတစိုက်အကြံဉာဏ်ပေးခြင်းသည် အမှိုက်နှင့် ကုန်ကျစရိတ်များကို လျှော့ချပေးရုံသာမကဘဲ၊ ဒါပေမယ့်လည်း ရေရှည်မှာ သင့်အမှတ်တံဆိပ်အတွက် စံနှုန်းတွေနဲ့ ဂုဏ်သတင်းကို ဖန်တီးပေးပါတယ်။
Screen168 နှင့် တီရှပ်စကရင်ရိုက်ရန် သို့မဟုတ် DTF ဖလင်ပရင့်ထုတ်ရန် စိတ်ဝင်စားပါသလား?
၁ ထည်မှစ၍ လက်ကားအထိ အော်ဒါလက်ခံပါသည်။ ပုံဖိုင်အခမဲ့စစ်ဆေးပေးပြီး ၂၄ နာရီ အွန်လိုင်းမှ ဈေးနှုန်းတွက်ချက်နိုင်ပါသည်။
🚀 အခမဲ့ အင်္ကျီဒီဇိုင်းဆွဲရန်နှင့် ဈေးနှုန်းကြည့်ရန်→